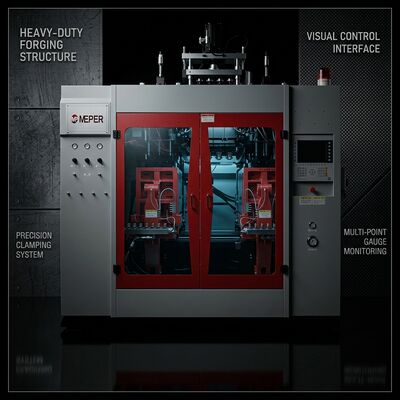
Los defectos de superficie en una botella moldeada son casi siempre una historia de temperatura.manchas opacas y líneas de soldadura visibles en el pinch-off todos los rastros de vuelta a una fusión desigual o una cabeza que corre a la temperatura incorrectaEsta máquina HDPE de 10 litros se especifica en torno al control térmico en lugar de un único número de salida principal: cuatro zonas de barril a través de 15,85 kW y tres zonas de cabeza independientes a 10 kW, más un 0.Ventilador de refrigeración con tornillo de 28 kW que mantiene estable la garganta de alimentación.
Por qué la división importa: la sección de alimentación, la sección de compresión y la sección de medición de un tornillo de 80 mm, 24: 1 cada uno hace un trabajo diferente,y obligarlos a compartir un punto de referencia significa comprometer uno para satisfacer otroCon cuatro zonas, la sección de alimentación funciona lo suficientemente fría como para evitar el puente, la zona de compresión proporciona un calentamiento de cizallamiento controlado,y la zona de medición está recortada para entregar la temperatura de fusión exacta que Parison necesita.
Características de control térmico
- Cuatro zonas de calefacción por barril, 15,85 kW en total:Cada sección del tornillo se ajusta de forma independiente para que el calor de cizallamiento y el calor de conducción puedan equilibrarse en lugar de que uno oculte al otro.
- Tres zonas de calefacción por cabeza, 10 kW:La cabeza de la matriz está desacoplada del cañón, por lo que el acabado de la superficie de Parison se puede ajustar sin perturbar el historial de fusión.
- Ventilador de refrigeración de tornillo, 0,28 kW:mantiene constante la temperatura de la garganta del alimento, lo que estabiliza la velocidad de transporte de los sólidos y, por lo tanto, el peso de parison.
- Producción estable de 90 kg/h de HDPE:La viscosidad constante de la fusión es lo que permite una longitud de parison constante en lugar de una compensación del operador en cada ciclo.
- Mejora del acabado de la superficie:La temperatura de medición correcta elimina las bandas opacas y las marcas de flujo que aparecen cuando la fusión está demasiado fría en el labio de la matriz.
- Resistencia de las líneas de soldadura:La uniformidad de la temperatura de parison en el pinch-off determina directamente la resistencia de la costura en los contenedores de 10 litros.
Especificaciones técnicas
| Parámetro | Especificación |
|---|
| Zonas de calefacción por tornillo | 4 zonas |
| Potencia de calefacción por tornillo | 15.85 kW |
| Potencia del ventilador de enfriamiento del tornillo | 0.28 kW |
| Zonas de calefacción por cabeza | 3 zonas |
| Potencia de calefacción de la cabeza | 10 kW |
| capacidad de plastificación (HDPE) | 90 kg/h |
| Diámetro del tornillo | 80 mm |
| Proporción L/D de los tornillos | 24:1 |
| Volumen máximo del producto | 10 litros |
| Potencia total de la máquina | 80 kW |
Diagnóstico de problemas de superficie a través de datos de zona
Cuando una botella muestra líneas de flujo que corren verticalmente a lo largo del cuerpo, la causa habitual es una zona de medición que está demasiado fría:la fusión entra en la cabeza con la memoria elástica y la superficie de Parison se estira de manera desigual a medida que caeUn aumento de dos a cinco grados en la zona final del barril, con la temperatura de la cabeza mantenida constante, a menudo lo resuelve sin tocar nada más.
Las manchas opacas o opacas apuntan hacia el otro lado, hacia una cabeza que se está enfriando en relación con la fusión, causando la formación prematura de piel en el labio de la pintura.Esto se puede corregir de forma independiente en lugar de sobrecalentar todo el barril y degradar la resina en el procesoEsa separación es la diferencia práctica entre una máquina con control de zona y una con un solo circuito de temperatura.
Preguntas frecuentes
¿Cuántas zonas de calefacción necesita realmente una máquina de 10 litros de HDPE?
Cuatro zonas de barril más tres zonas de cabeza es la configuración que recomendamos para la producción mixta de 1 a 10 litros.que se muestra como peso de parison inconsistente y defectos de superficie en piezas exigentes.
¿Por qué la cabeza necesita un control de temperatura separado?
La cabeza tiene un volumen de fusión mucho menor y una superficie más grande que el barril, por lo que su perfil de pérdida de calor es completamente diferente.Las zonas separadas mantienen el labio de la matriz a la temperatura que da una superficie limpia, incluso cuando el barril está funcionando más caliente para la dispersión.
¿Qué estabilidad de producción puedo esperar a través de un cambio?
Con la garganta de alimentación enfriada y las zonas en estado estacionario, la deriva de peso de Parison durante un turno es lo suficientemente pequeña como para que los operadores no estén ajustando el programador cada hora.Esa estabilidad es lo que hace que el control de peso automático sea viable si lo añades más tarde.


 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!