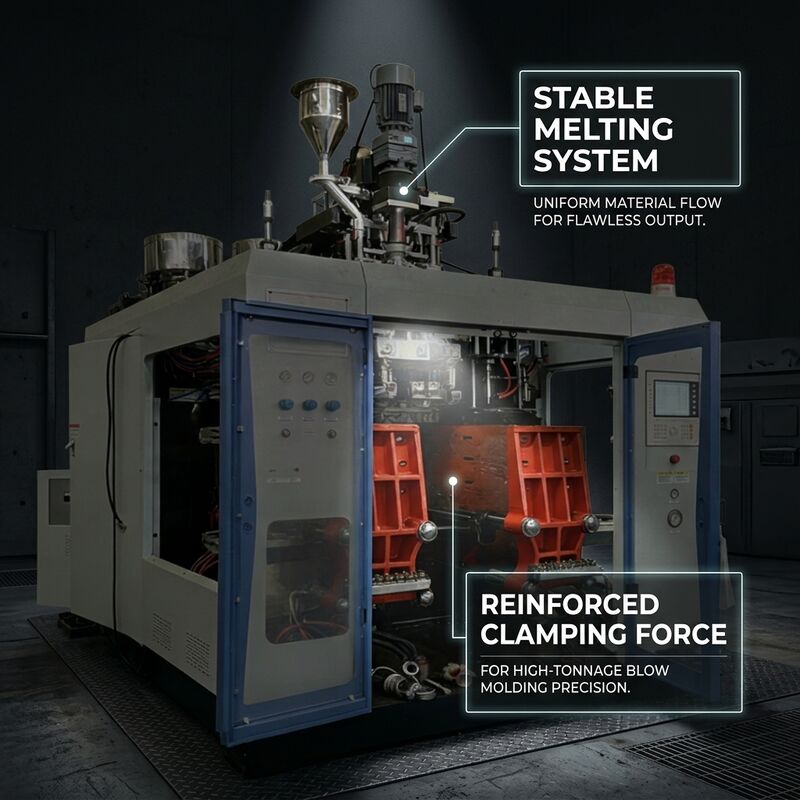
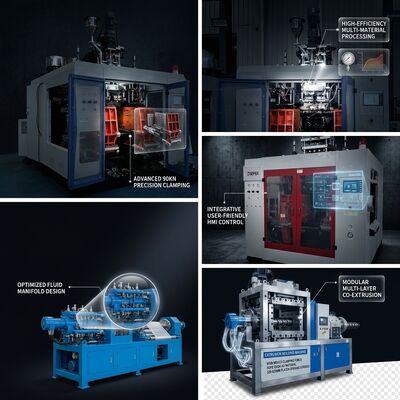
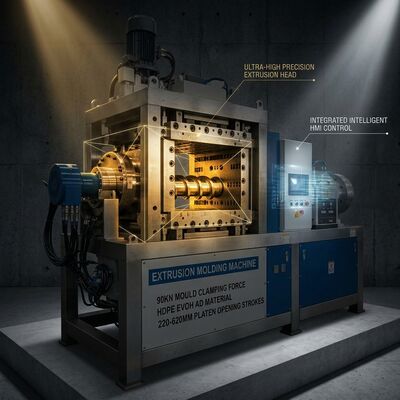
La mayoría de las consultas sobre moldeo por soplado hueco comienzan con una pregunta: ¿la máquina procesará la resina que ya compro? La MP80D responde a eso con una envoltura de material deliberadamente amplia. El mismo tornillo de 80 mm y 24:1 procesa polietileno de alta densidad, polipropileno, cloruro de polivinilo y poliamida, con puntos de ajuste del barril almacenados como recetas para que cambiar de bidones de HDPE a botellas cosméticas de PP sea una selección de menú en lugar de una reconstrucción mecánica.
El HDPE sigue siendo el caballo de batalla. Con una capacidad de plastificación de 90 kg por hora, la máquina mantiene una pinza de doble estación alimentada con parisones de paredes gruesas para bidones y contenedores industriales de hasta 10 litros, donde el espesor de la pared y la resistencia a la caída son más importantes que el tiempo de ciclo. Dado que el barril se calienta en cuatro zonas independientes y la cabeza en tres, los grados de índice de fusión más altos utilizados para contenedores grandes y los grados más rígidos y de alto peso molecular utilizados para el envasado de productos químicos se pueden procesar sin quemarse ni sin fundirse.
Capacidad de manipulación de materiales
- Compatibilidad con PE: HDPE y LDPE de 0,2 a 1,2 MI, el rango estándar para bidones, botellas de detergente y contenedores industriales.
- Compatibilidad con PP: adecuado para grados clarificados y de copolímero de impacto para envases cosméticos y de cuidado personal que necesitan una superficie brillante.
- Compatibilidad con PVC: un perfil de temperatura suavemente ascendente en cuatro zonas mantiene la degradación térmica bajo control en botellas de PVC rígido.
- Compatibilidad con PA: grados de nylon para aplicaciones de barrera y llenado en caliente se procesan en el extremo superior del rango de temperatura con la calefacción de la cabeza estabilizada por separado.
- Salida de HDPE de 90 kg/h: suficiente caudal de parison para bidones de 10 litros de paredes gruesas sin alargar el tiempo de ciclo.
- Cambio basado en recetas: los perfiles de material guardados en el controlador reducen el cambio de color y resina a un purgado y una recuperación de punto de ajuste.
Especificaciones técnicas
| Parámetro | Especificación |
|---|
| Materiales aplicables | PE, PP, PVC, PA |
| Capacidad de plastificación (HDPE) | 90 kg/h |
| Volumen máximo de producto | 10 L |
| Diámetro del tornillo | 80 mm |
| Relación L/D del tornillo | 24:1 |
| Zonas de calentamiento del tornillo | 4 zonas / 15,85 kW |
| Zonas de calentamiento del cabezal de la matriz | 3 zonas / 10 kW |
| Potencia del motor de extrusión | 30 kW |
| Número de cabezales | 1 / 2 / 3 / 4 |
| Potencia total de la máquina | 80 kW |
Producción de bidones en la práctica
Un bidón de HDPE de 10 litros es una pieza exigente. Tiene un cuerpo profundo, una sección de asa pesada y una base que debe soportar pruebas de caída cuando está llena. La programación del parison y la temperatura del fundido dominan el resultado: demasiado frío y la sección del asa no se soplará limpiamente, demasiado caliente y la base se adelgaza durante la inflación. La calefacción independiente de la cabeza en esta máquina permite que el labio de la matriz funcione ligeramente más caliente que el barril, que suele ser el ajuste que soluciona un asa rebelde.
Para contenedores de fluidos agroquímicos y automotrices, la resistencia química de la resina virgen hace el trabajo pesado, pero el procesamiento no debe degradarla. El historial de cizallamiento controlado a través de un tornillo de 24:1, en lugar de la fusión a alta velocidad con tornillo corto, mantiene intacta la distribución del peso molecular para que el bidón terminado conserve su resistencia a la fisuración por estrés ambiental.
Preguntas frecuentes
¿Puede una máquina realmente procesar PE, PP, PVC y PA?
Puede, dentro de los límites de temperatura y cizallamiento de cada material. El hardware mecánico es idéntico; lo que cambia es el perfil de temperatura, la velocidad del tornillo y la configuración de enfriamiento. El PVC necesita un cuidado particular con el tiempo de residencia, por lo que suministramos una secuencia recomendada de purgado y apagado con la máquina.
¿Qué tolerancia de espesor de pared puedo mantener en un bidón de HDPE de 10 litros?
El espesor de la pared se establece principalmente mediante la programación del parison y el enfriamiento del molde en lugar de por el extrusor. Con un molde bien diseñado y una temperatura de cabeza estable, la variación típica del espesor de la pared en un bidón de 10 litros cae dentro del rango que requiere su prueba de caída, y ayudamos a ajustar el perfil durante la puesta en marcha.
¿Es aceptable el material triturado en la producción de bidones?
Sí, en proporciones controladas. La mayoría de las plantas procesan un 20-30% de material triturado mezclado con HDPE virgen. Los compuestos con alto contenido de carga o de alto peso molecular deben probarse cuidadosamente, ya que el material triturado reduce el ESCR incluso cuando los parámetros de procesamiento son correctos.


 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!