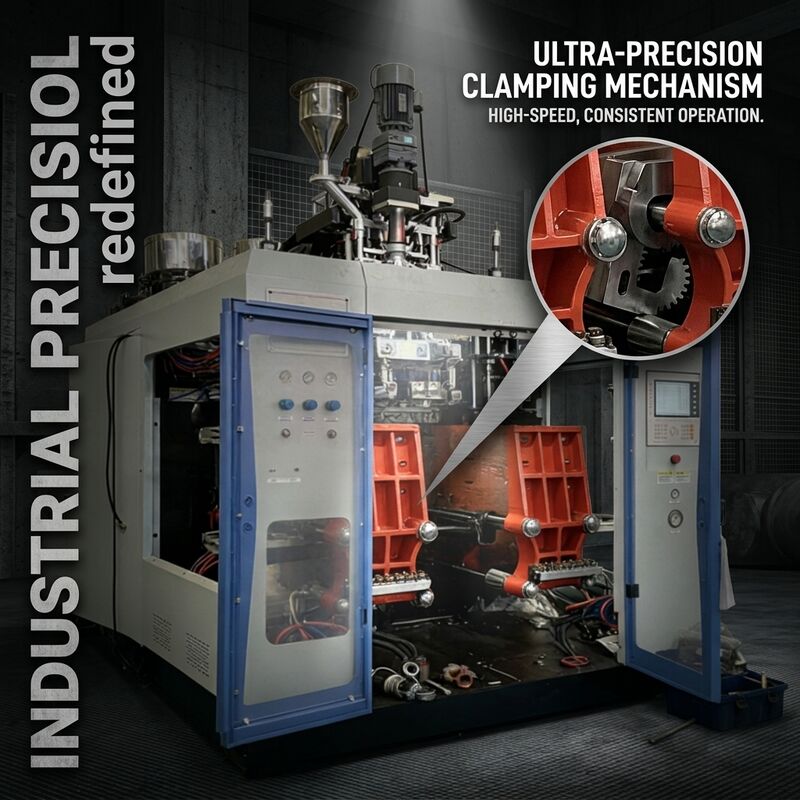
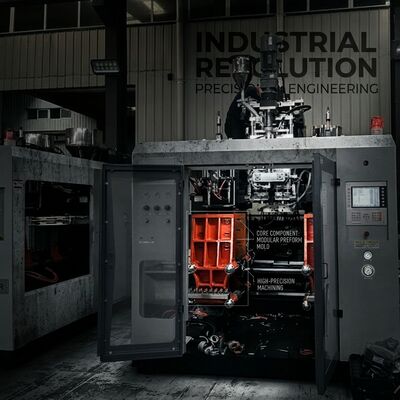
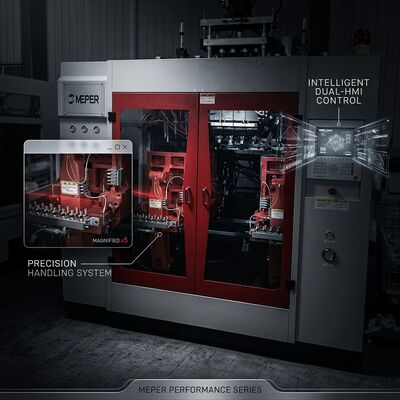
La MP80D es una máquina de moldeo por extrusión-soplado con tornillo de 80 mm diseñada para plantas que dependen de la consistencia del fundido. El barril utiliza un tornillo nitrurado con una relación de longitud a diámetro de 24:1, por lo que los gránulos se comprimen, cizallan y homogeneizan a lo largo de una trayectoria de vuelo más larga en lugar de fundirse rápidamente en una zona corta. Un mayor tiempo de residencia a temperatura controlada es lo que separa una preforma estable de una que se deforma, presenta vetas o atrapa gas.
La potencia la proporciona un motor de extrusión de 30 kW que trabaja contra cuatro zonas de calentamiento del barril controladas independientemente con una potencia total de 15,85 kW, con un ventilador de refrigeración de tornillo dedicado de 0,28 kW que mantiene la garganta de alimentación a una temperatura constante. Con HDPE, la máquina plastifica hasta 90 kg por hora, una cifra que se logra con un solo tornillo en lugar de una unidad más grande y de mayor consumo, lo que mantiene el consumo de energía y el desgaste del tornillo predecibles durante la operación en múltiples turnos.
Características Clave
- Tornillo de 80 mm, 24:1 L/D: la zona de compresión extendida plastifica PE y PP gradualmente, produciendo un fundido homogéneo con menos partículas sin fundir y menos estrés interno en la botella terminada.
- Capacidad de plastificación de 90 kg/h con HDPE: acoplado a un sistema de cierre de doble estación para que la entrega de la preforma y el ciclo del molde se mantengan sincronizados en lugar de que uno se quede sin material para el otro.
- Cuatro zonas de calentamiento del barril con 15,85 kW de potencia total: cada zona se ajusta de forma independiente, lo que permite a los operadores utilizar una sección de alimentación más caliente y una sección de dosificación más fría para resinas con ventanas de procesamiento estrechas.
- Motor de extrusión de 30 kW: alto par a baja velocidad del tornillo mantiene la producción estable cuando el contenido de material reciclado fluctúa entre lotes.
- Calentamiento del cabezal de extrusión en 3 zonas (10 kW): el cabezal se controla la temperatura por separado del barril para que la calidad de la superficie de la preforma no se vea afectada por la recuperación del tornillo.
- Volumen máximo de producto de 10 L: una configuración de tornillo cubre botellas y recipientes de 500 ml hasta 10 L sin cambios de hardware.
Especificaciones Técnicas
| Parámetro | Especificación |
|---|
| Diámetro del tornillo | 80 mm |
| Relación longitud/diámetro del tornillo | 24:1 |
| Capacidad de plastificación (HDPE) | 90 kg/h |
| Zonas de calentamiento del tornillo | 4 zonas |
| Potencia de calentamiento del tornillo | 15,85 kW |
| Potencia del ventilador de refrigeración del tornillo | 0,28 kW |
| Potencia del motor de extrusión | 30 kW |
| Zonas de calentamiento del cabezal de extrusión | 3 zonas |
| Potencia de calentamiento del cabezal de extrusión | 10 kW |
| Volumen máximo de producto | 10 L |
| Número de cabezales de extrusión | 1 / 2 / 3 / 4 |
| Fuerza de cierre del molde | 150 kN |
Dónde la configuración del tornillo da sus frutos
Los procesadores que fabrican botellas de HDPE de colores notan la diferencia primero: la dispersión del color depende del historial de cizallamiento, y un tornillo de 24:1 proporciona al masterbatch suficiente longitud de vuelo para descomponerse y distribuirse uniformemente. Lo mismo se aplica a los compuestos con relleno de carbonato de calcio, donde los tornillos cortos tienden a dejar aglomerados que aparecen como motas blancas en la pared de la botella.
Para trabajos con PP y PVC, el control independiente de las zonas es más importante que la producción bruta. El PVC en particular exige un perfil de temperatura que aumente suavemente sin puntos calientes, y la capacidad de ajustar la zona de dosificación unos pocos grados suele ser la diferencia entre una preforma limpia y una con marcas de quemaduras en el labio del dado.
Preguntas Frecuentes
¿Qué producción real debo esperar de la calificación de 90 kg/h?
La cifra de 90 kg/h se mide con HDPE virgen en estado estacionario. Con un 20-30% de material reciclado interno, espere aproximadamente 80-85 kg/h, y con compuestos muy cargados, algo menos. La producción se establece por la velocidad del tornillo y la contrapresión, por lo que la cifra nominal es un techo en lugar de una tasa fija.
¿El tornillo maneja tanto PE como PP sin cambiar de hardware?
Sí. El mismo tornillo de 80 mm procesa PE, PP, PVC y PA dentro de sus perfiles de temperatura individuales. Solo cambian los puntos de ajuste de la zona, que se almacenan como una receta en el panel de control para que los operadores cambien de producto sin trabajo mecánico.
¿Cómo se controla la temperatura del fundido al procesar botellas de pared delgada?
Tres métodos trabajan juntos: las cuatro zonas del barril, el calentamiento separado del cabezal en 3 zonas y el ventilador de refrigeración del tornillo en la garganta de alimentación. El trabajo de pared delgada suele utilizar una zona de dosificación ligeramente más fría y un cabezal marginalmente más caliente para mantener la resistencia de la preforma mientras se evita el enfriamiento superficial.
Embalaje, Instalación y Soporte
Cada máquina se envía en una caja de madera apta para el mar con el tornillo, el cabezal de extrusión y el armario de control reforzados por separado, y la MP80D cabe en un solo contenedor de 40HQ con unas dimensiones de 4 x 2,3 x 2,5 m y un peso de 8,2 toneladas. Se proporciona soporte de puesta en marcha, presupuestos de tornillos y barriles de repuesto, y una hoja de parámetros completa en inglés con cada unidad.


 ¡Su mensaje debe tener entre 20 y 3.000 caracteres!